

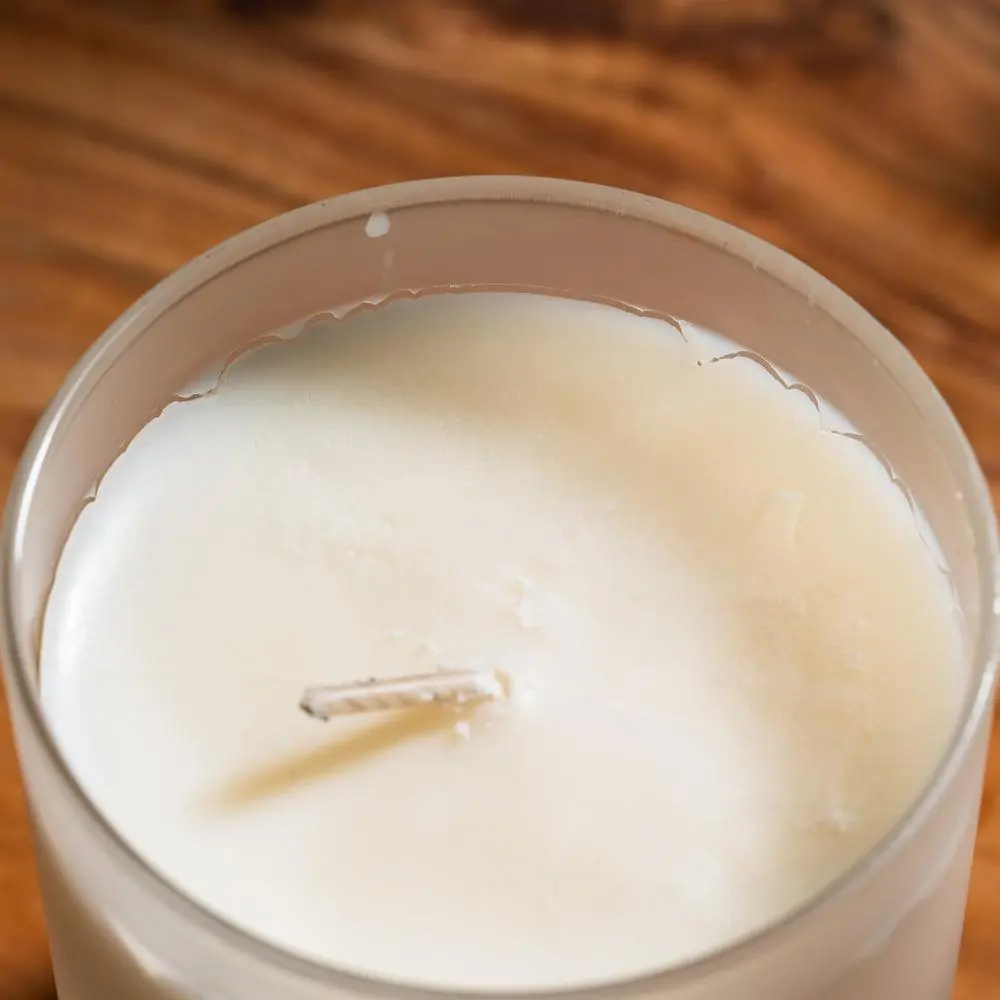
Yeni dökülmüş mumun üst yüzeyinde oluşan ince yarıklar, geniş çatlaklar veya kap kenarından merkeze ilerleyen kırılmalar yalnızca estetik bir sorun değildir. Özellikle satışa hazırlanan kap mumlarında bu görünüm, ürün algısını doğrudan etkiler. *Mum yüzey çatlağı nasıl önlenir* sorusunun tek bir cevabı yoktur: Waxın kristal yapısı, döküm sıcaklığı, ortam koşulları, esans yükü ve kap seçimi aynı sonucu birlikte belirler.
Çatlağı kapatmak için yüzeyi ısıtmak bazen işe yarar; ancak kalıcı çözüm üretim parametrelerini kontrol altına almaktır. Aynı wax, aynı kap ve aynı koku ile her partide benzer sonuç alabilmek için ölçülebilir bir süreç kurmanız gerekir.
Mum yüzey çatlağı neden oluşur?
Mum soğurken hacmi küçülür ve wax içindeki kristaller yeniden düzenlenir. Soğuma kabın kenarında ve merkezinde aynı hızda gerçekleşmezse yüzey gerilir. Bu gerilim, özellikle mum tamamen sertleşirken çatlak olarak ortaya çıkabilir. Kap mumunda yüzeyin ortasında bir çökme, fitil çevresinde oyuk veya ince çizgiler de çoğu zaman aynı düzensiz soğuma döngüsünün farklı belirtileridir.
[Soya wax](https://hkmummalzemesi.com/blog/mum-yapiminda-hangi-wax-uygun), parafin ve karışım waxlar aynı davranmaz. Soya wax doğal kristal yapısı nedeniyle ortam değişimlerine daha hassastır. Parafin daha pürüzsüz bir üst yüzey verebilir, fakat aşırı sıcak dökümde veya hızlı soğutmada o da çatlayabilir. Bu nedenle tek bir sıcaklık önerisini her hammaddeye uygulamak yerine, kullandığınız ürünün teknik bilgi formundaki döküm ve esans ekleme aralıklarını temel alın.
Bir diğer kritik ayrım da çatlak ile frosting görünümüdür. Frosting, özellikle bitkisel waxlarda görülen açık renkli, kristalimsi ve mat bir tabakadır. Yapısal bir kırılma değildir. Yüzeyde parmakla hissedilen yarıklar, keskin çizgiler veya merkezde açılan boşluklar ise gerçek çatlak ve çekme sorununa daha yakındır. Doğru teşhis, yanlış müdahaleyi önler.
Mum yüzey çatlağı nasıl önlenir: Üretimde 7 kontrol noktası
1. Waxı kontrollü ve eşit şekilde eritin
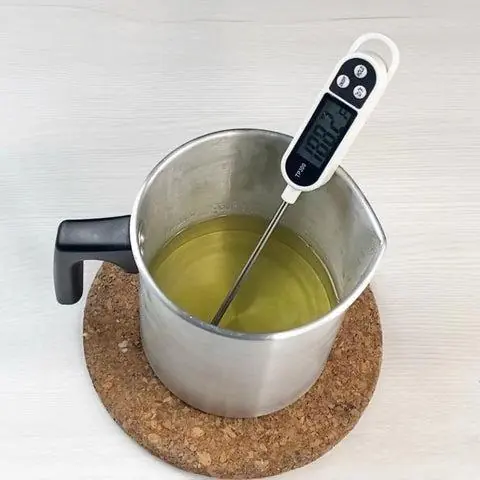
Waxı doğrudan yüksek ateşe maruz bırakmak yerine kontrollü bir eritme kazanında veya uygun benmari düzeninde yavaşça eritin. Aşırı ısıtılmış wax, önerilen döküm sıcaklığına dönene kadar soğutulsa bile kristal davranışını değiştirebilir. Özellikle küçük partilerde termometre kullanmadan yapılan üretim, yüzey kusurlarının en sık nedenlerinden biridir.
Üretimde sıcaklığı Fahrenheit ile takip ediyorsanız, teknik föydeki değerleri aynen kullanın. Celsius ve Fahrenheit arasında yaklaşık değerlerle çalışmak, özellikle dar döküm aralığı olan soya waxlarda partiler arası fark yaratabilir. Wax tamamen eridikten sonra karışımı gereksiz yere uzun süre yüksek sıcaklıkta tutmayın.
2. Esansı doğru sıcaklıkta ve doğru oranda ekleyin
Koku esansını wax çok sıcak veya çok soğukken eklemek, homojen dağılımı ve yüzey stabilitesini olumsuz etkileyebilir. Esansı ekledikten sonra üretici önerisine uygun süre boyunca nazik fakat yeterli şekilde karıştırın. Çok kısa karıştırma esansın eşit dağılmamasına, aşırı sert karıştırma ise hava kabarcıklarına neden olabilir.
Esans oranı da doğrudan önem taşır. Waxın taşıyabileceğinden fazla koku yükü, terleme, yumuşak yüzey, zayıf yanış ve çatlama riskini artırabilir. Bir esansın kokusu güçlü diye daha yüksek oranda kullanılması gerekmez. Her waxın maksimum yükleme kapasitesi farklıdır; formülünüzü yüzdeyle kaydedin ve denemeleri aynı oran üzerinden karşılaştırın.
3. Kabı dökümden önce hazırlayın
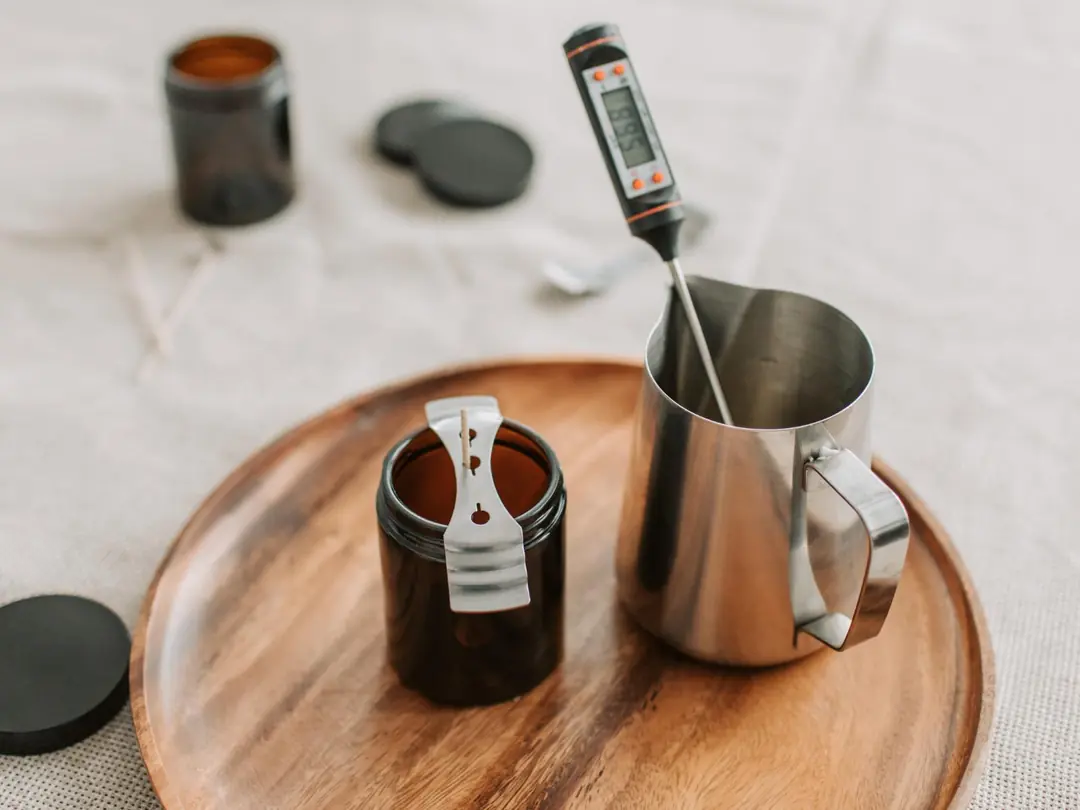
Soğuk bir cam kaba sıcak wax dökmek, waxın kabın duvarlarında aniden sertleşmesine yol açabilir. Merkez daha geç soğurken oluşan fark, yüzey gerilimini yükseltir. Özellikle kalın cam, metal kap ve büyük hacimli kaplarda kabı hafifçe ön ısıtmak daha dengeli bir sonuç sağlayabilir.
Kabın aşırı sıcak olması da çözüm değildir. Amaç waxı yeniden eritmek değil, ani ısı şokunu azaltmaktır. İlk testlerde aynı waxı oda sıcaklığındaki kapla ve hafif ısıtılmış kapla karşılaştırın. Sonucu yalnızca dökümden hemen sonra değil, 24 ila 48 saat sonra değerlendirin.
4. Döküm sıcaklığını wax tipine göre sabitleyin
Yüzey çatlağında en çok gözden kaçan değişken döküm sıcaklığıdır. Düşük sıcaklıkta döküm, bazı waxlarda erken kabuk oluşumuna ve düzensiz yüzeye neden olabilir. Çok yüksek sıcaklık ise daha fazla büzülme yaratıp merkezin çökmesine veya üst katmanın çatlamasına yol açabilir.
Burada “daha sıcak daha akışkan olur” yaklaşımı doğru değildir. Akışkanlık artarken soğuma davranışı da değişir. Teknik föyde bir aralık veriliyorsa, ilk denemede aralığın orta noktasından başlayın. Sonraki testlerde yalnızca 5-10°F veya 2-3°C değişiklik yapın. Aynı anda hem sıcaklığı, hem esans oranını hem fitili değiştirmek sorunun gerçek kaynağını görünmez hale getirir.
5. Mumları sabit ve yavaş soğutun
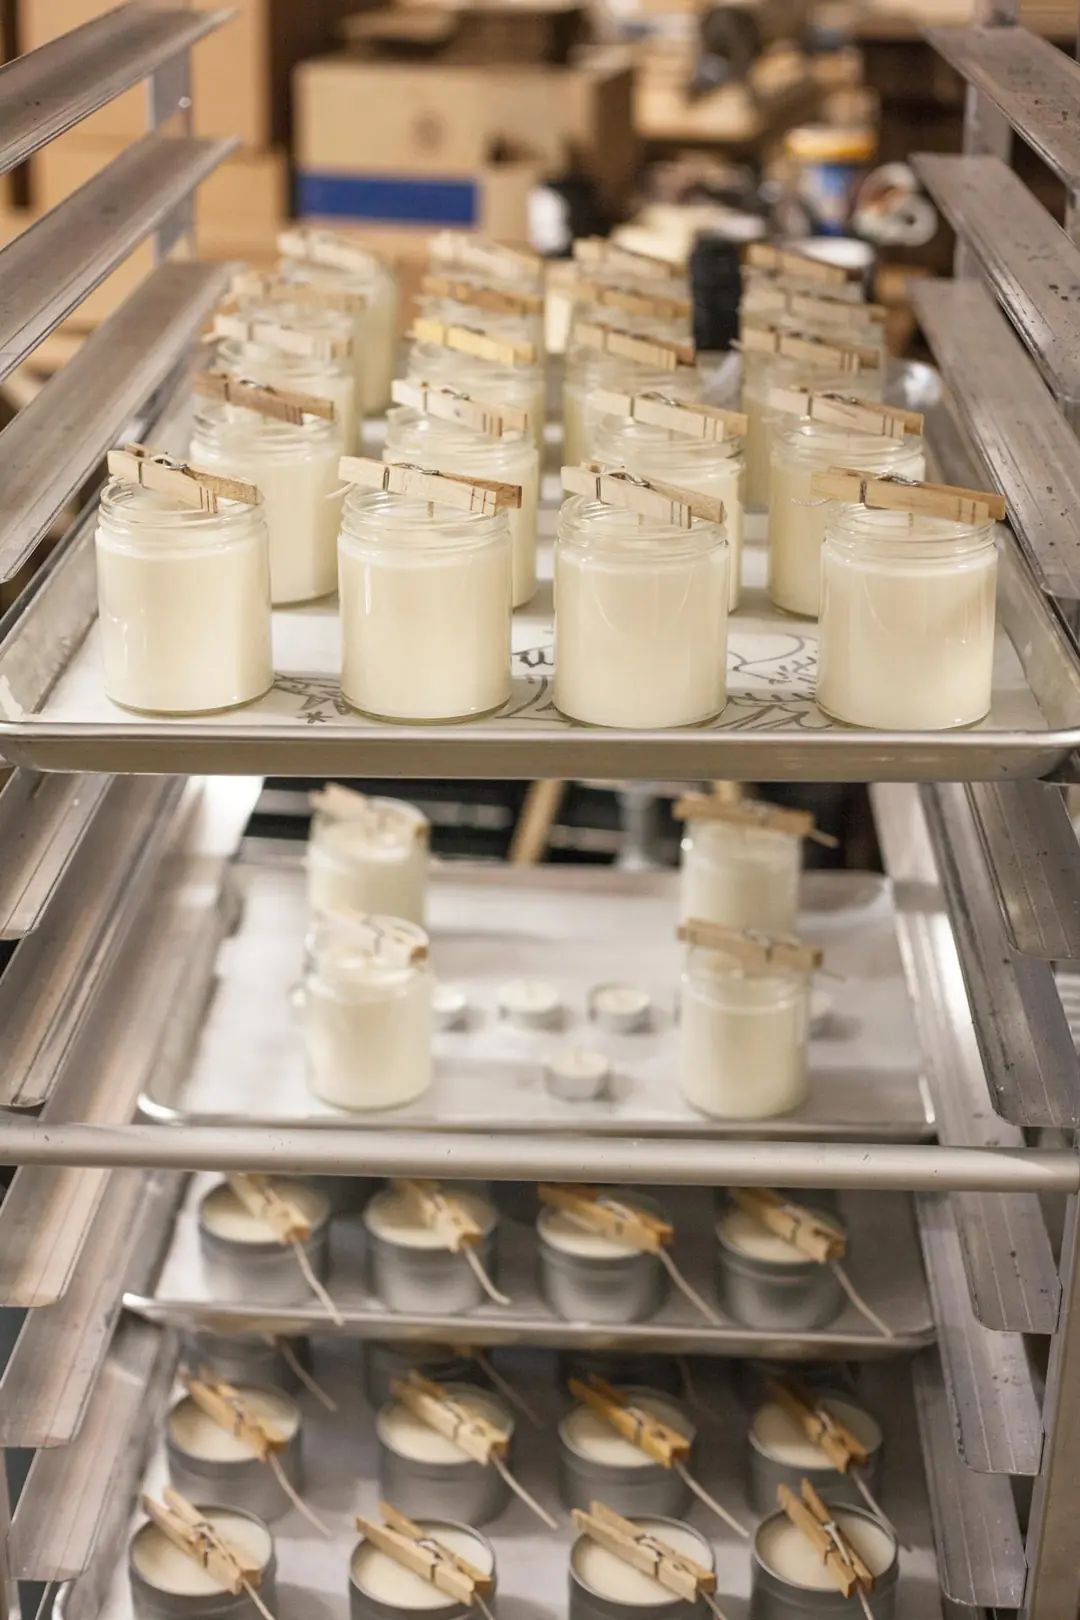
Dökümden sonra mumları pencere önü, klima çıkışı, fan yakını veya soğuk beton zemin gibi alanlarda bırakmak yüzey çatlaklarını davet eder. Hızlı soğuyan dış katman ile sıcak kalan iç bölüm farklı hızlarda çektiği için çatlama oluşabilir.
En iyi sonuç için mumları hava akımı olmayan, mümkün olduğunca sabit sıcaklıktaki bir alanda soğutun. Büyük kaplarda, kalıp mumlarında veya yüksek parafin oranlı formüllerde daha yavaş soğuma ihtiyacı artar. Gerektiğinde ürünleri karton kutu içinde veya üstü gevşek şekilde örtülü bir alanda dinlendirmek ısı kaybını yavaşlatabilir. Ancak kapalı ortamda aşırı ısı birikimi de terleme ve yumuşaklık yaratabileceğinden uygulamayı küçük test partileriyle doğrulayın.
6. Fitili yalnızca yanış performansına göre seçmeyin
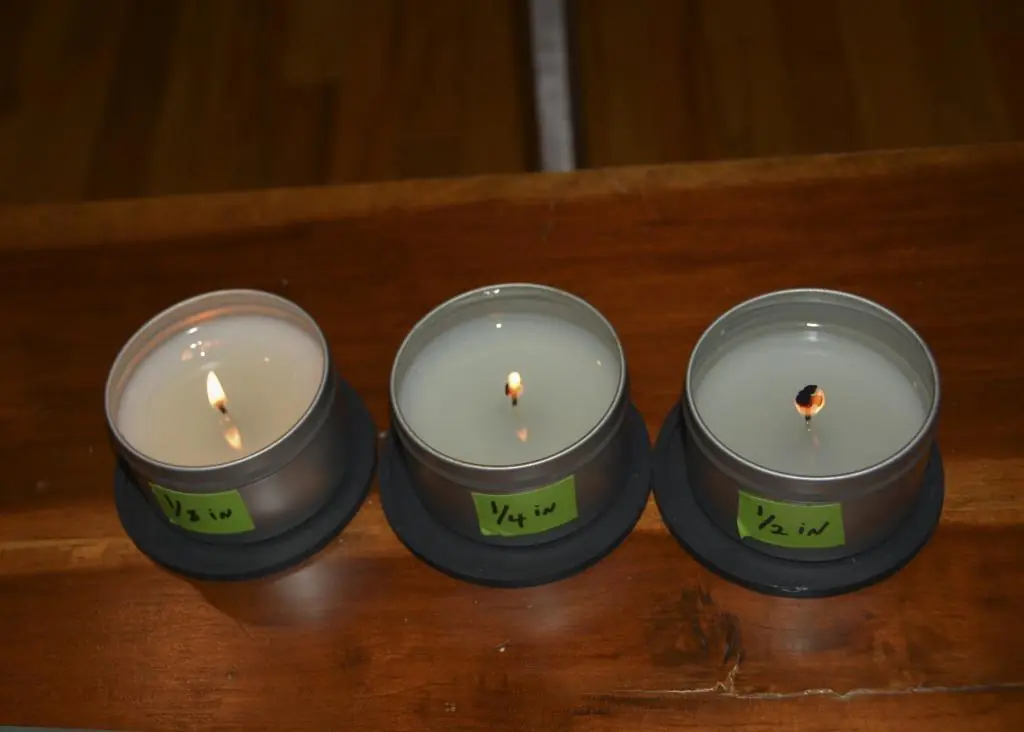
Fitil, yanış sırasında belirleyici olsa da üretim aşamasında da önemlidir. Çok kalın fitil, kapta gereğinden büyük bir delik bırakabilir; çok ince fitil ise yüzeyin ortasında farklı bir görünüm oluşturabilir. Fitili ortalamak ve döküm sırasında gergin tutmak, fitil çevresindeki küçük çatlakları azaltır.
Aynı kap çapı için farklı wax ve esans kombinasyonlarında fitil seçimi değişebilir. Bu yüzden [fitil testini](https://hkmummalzemesi.com/blog/mum-uretiminde-fitil-test-sureci-neden-kritiktir) yüzey görünümü, ilk yanış, erime havuzu, alev yüksekliği ve kurum oluşumuyla birlikte değerlendirin. Sadece güzel görünen ancak güvenli yanmayan bir mum, üretim açısından başarılı sayılmaz.
7. Partiyi kaydedin, sonucu standardize edin
Tutarlı üretim, hafızayla değil kayıtla sağlanır. Her partide wax türünü, lot bilgisini, esans yüzdesini, renk kullanımını, eritme ve döküm sıcaklığını, kap ölçüsünü, ortam sıcaklığını ve soğuma süresini not edin. Çatlak oluştuğunda bu kayıtlar sayesinde rastgele çözüm denemek yerine hangi değişkenin etkili olduğunu bulabilirsiniz.
Özellikle ticari üretimde aynı ürünün farklı partilerde farklı görünmesi müşteri güvenini etkiler. Standart reçete kartı oluşturmak, personel değişse bile üretim kalitesini korur. Ham maddelerin teknik bilgi formlarını reçetenizle birlikte saklamak da yeni bir wax veya esans partisine geçerken süreci hızlandırır.
Çatlak oluştuysa mum kurtarılabilir mi?
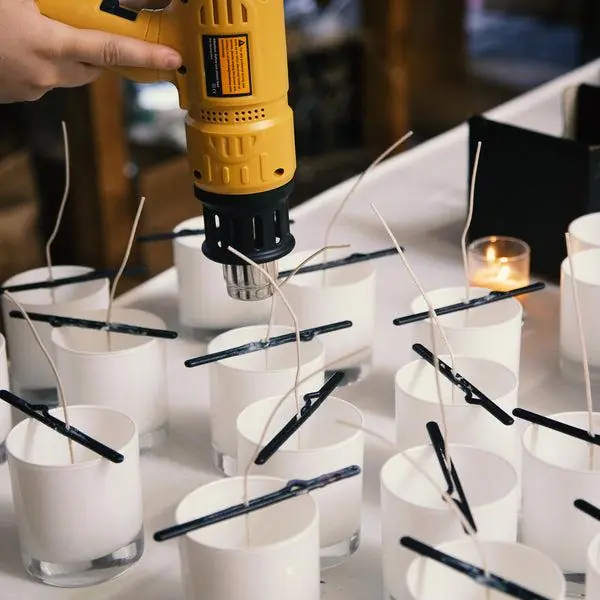
Yalnızca üst yüzeydeki hafif çatlaklarda ısı tabancasıyla kısa ve kontrollü bir yüzey düzeltmesi yapılabilir. Isıyı tek bir noktada uzun süre tutmak yerine yüzey üzerinde sürekli hareket ettirin. Fazla ısı camda stres yaratabilir, waxın kenarlardan ayrılmasına neden olabilir veya yüzeyi dalgalı hale getirebilir.
Merkezde belirgin çökme ya da derin boşluk varsa, üst katmanı ince bir tamamlayıcı dökümle düzeltmek daha iyi sonuç verebilir. Bu uygulamada ilk katmanın yeterince stabil olduğundan emin olun ve ikinci dökümün sıcaklığını ana dökümden bağımsız olarak test edin. Derin ve tekrar eden çatlaklar ise kozmetik işlemle kapatılmamalıdır; formül veya soğutma süreci yeniden gözden geçirilmelidir.
HK MUM gibi teknik destek sağlayan bir tedarikçiden waxın TDS/MSDS belgelerini talep etmek, özellikle yeni bir hammaddeyle çalışırken deneme süresini kısaltır. Doğru wax, uyumlu esans, uygun fitil ve kontrollü ısı yönetimi birlikte ele alındığında daha pürüzsüz, güvenli ve satış standardına uygun mumlar üretmek çok daha öngörülebilir hale gelir.
Bir sonraki üretimde yalnızca tek parametreyi değiştirin ve sonucu iki gün sonra kaydedin. Küçük, kontrollü denemeler; yüzeyi her seferinde şansa bırakmaktan çok daha hızlı yol almanızı sağlar.